轧机轴承制造:从材料选型到四列圆柱滚子轴承的工艺控制逻辑
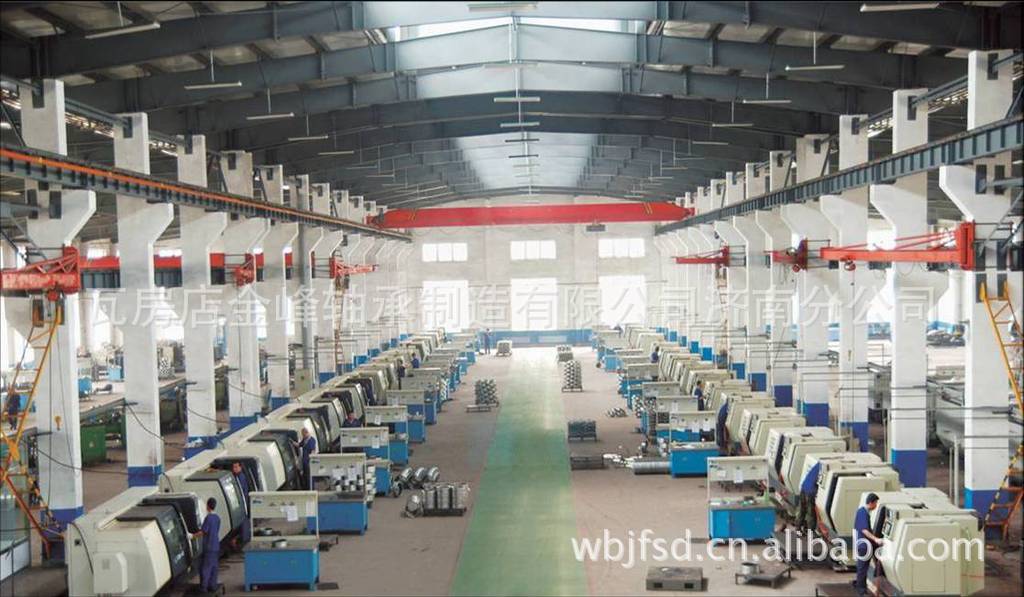
轧机轴承是钢铁压延产线中承载能力要求最高、工况最恶劣的配套件之一。以热连轧精轧机组为例,单机架工作辊轴承需承受数百吨轧制力,同时伴随冷却水冲刷、氧化铁皮侵入与频繁冲击载荷。这类工况决定了轧机轴承制造不能简单等同于通用轴承生产,而是一套围绕材料、热处理、结构设计与检测体系展开的系统工程。大连轧机轴承产业带近年在这一领域的工艺积累,恰好提供了可观察的样本。
一、材料起点:渗碳钢与高碳铬轴承钢的分工
轧机轴承制造的第一道分水岭在钢材选择。四列圆柱滚子轴承的内圈与轧辊辊颈采用过盈配合,壁厚较薄,若使用整体淬透的高碳铬轴承钢(GCr15系),淬火后心部韧性不足,在冲击工况下易出现内圈开裂。因此主流方案是采用渗碳轴承钢(如G20Cr2Ni4A、G20CrNiMo),通过渗碳淬火获得表面高硬度、心部高韧性的梯度组织。
公开的冶金行业统计显示,国内重点轧机轴承厂家在板带轧机工作辊轴承中,渗碳钢用量占比已超过六成。渗碳层深度通常控制在2.5至4.5毫米区间,表面硬度58至62HRC,心部硬度30至42HRC。这一硬度梯度的稳定性,直接决定轴承在轧制冲击下的疲劳寿命。相比之下,支撑辊轴承因转速低、载荷平稳,部分型号仍沿用GCr15SiMn整体淬火方案,成本更低。
二、结构设计:四列圆柱滚子轴承的承载逻辑
四列圆柱滚子轴承是板带轧机工作辊与支撑辊的主流配置,其结构特点在于四列滚子共同分担径向载荷,径向承载能力可达同尺寸深沟球轴承的数倍。设计环节的关键不在于"列数堆叠",而在于滚子修形与挡边结构。
- 滚子凸度设计:为避免滚子端部应力集中,滚子母线需做对数或圆弧修形,凸度量通常按最大轧制载荷下的接触应力分布反推,修形不当会导致滚道边缘早期剥落。
- 保持架选型:轧机工况下多采用黄铜实体保持架或销轴式结构,前者耐磨、后者便于滚子独立转动,选型需结合转速与润滑方式。
- 内圈锥孔配合:工作辊轴承内圈常设计为1:12锥孔,通过液压装拆配合轧辊辊颈,配合过盈量的控制精度直接影响内圈周向应力均匀性。
这些设计细节在轴承型号查询手册中往往只体现为尺寸参数,但实际制造中每一处修形量、倒角与挡边高度都需要与轧机载荷谱匹配。这也是轧机轴承定制加工比例远高于通用轴承的原因。
三、制造与检测:热处理变形控制是核心难点
渗碳淬火带来的尺寸变形是轧机轴承制造中最难控制的一环。四列圆柱滚子轴承内圈壁薄、直径大,渗碳淬火后椭圆度与锥度超差会直接破坏与滚子的接触精度。行业内的通行做法是渗碳后增加一次高温回火与二次淬火,配合压模淬火工装约束变形,再通过硬车削与磨削修正。
检测环节同样区别于通用轴承。除常规的尺寸精度与游隙检测外,轧机轴承厂家普遍配置磁粉探伤与超声波探伤,用于排查渗碳层裂纹与内部夹杂;部分产线还引入残余奥氏体含量检测,因为渗碳层残余奥氏体过高会在服役中发生组织转变,引起尺寸涨大。据行业质量抽检数据,渗碳层残余奥氏体控制在15%以内时,轴承尺寸稳定性明显改善。
四、结语
轧机轴承制造的技术门槛,本质上集中在"材料—热处理—修形—检测"这条链路的协同控制上。对轧钢企业而言,选择轧机轴承厂家时,与其只看轴承价格,不如考察其渗碳工艺稳定性、探伤配置与定制响应能力。大连轧机轴承产业集群在四列圆柱滚子轴承与轧钢机轴承的定制加工上已形成较完整的配套能力,对追求轧线稳定运行的用户来说,这类具备工艺纵深的生产厂家,往往比单纯的价格优势更具长期价值。